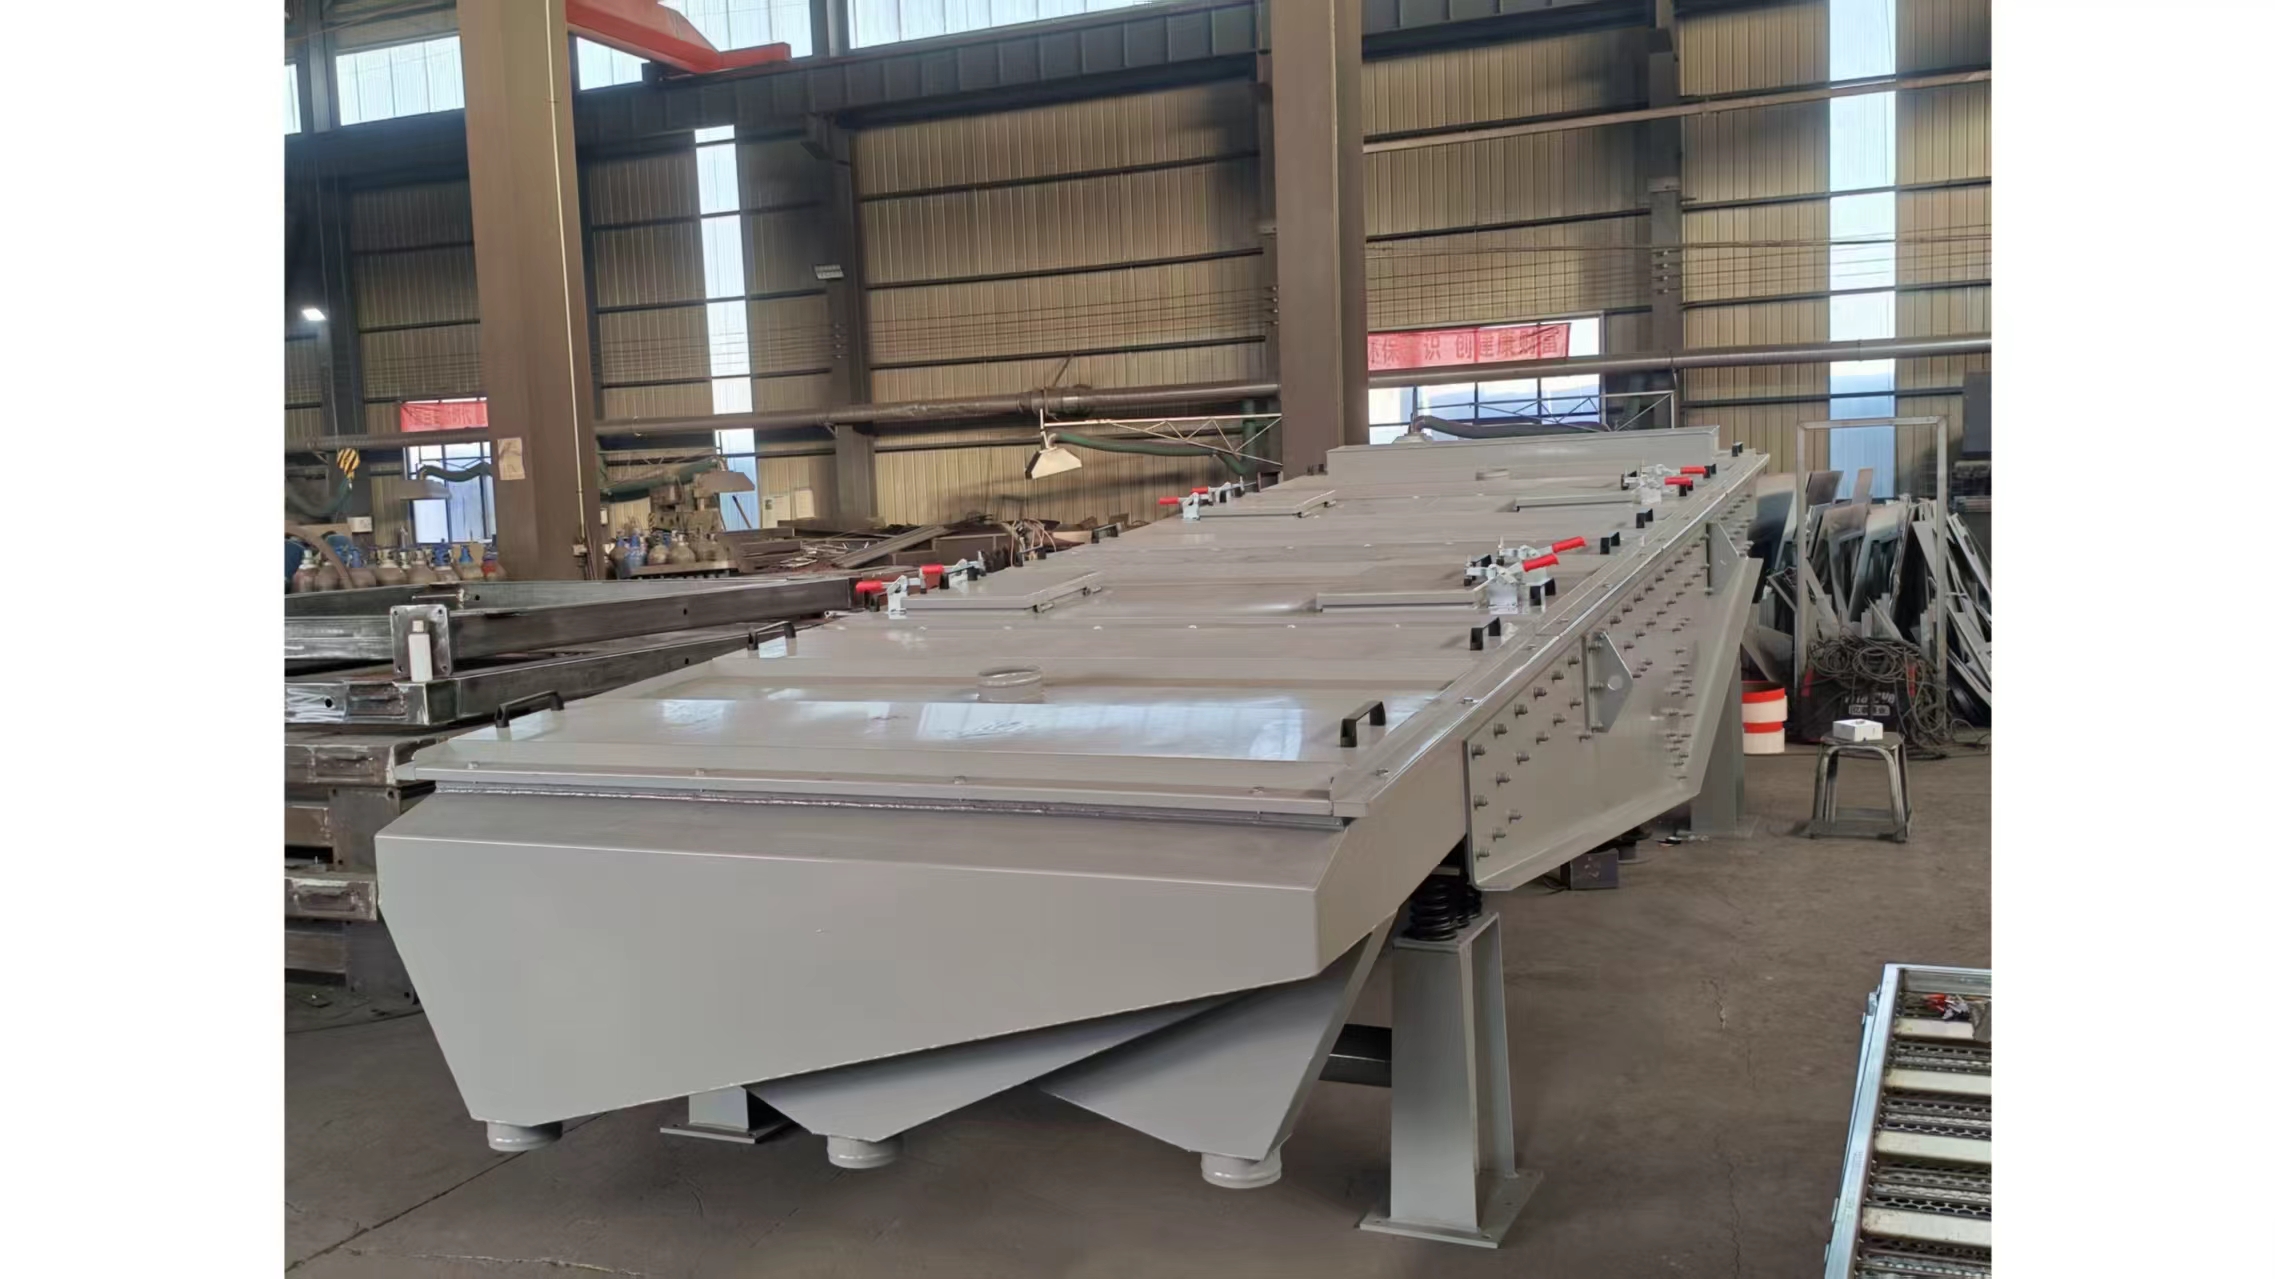
直线筛在筛分设备家族中占据着独特的位置。它和圆振筛虽然同属振动筛分设备,但两者在"运动基因"上的差异,决定了直线筛有着自己明确擅长的应用领域和与众不同的筛分特点。
一、直线筛的运动原理:定向"推送"的力量
直线筛之所以叫"直线筛",核心在于它的运动轨迹。它通常采用两根激振轴(双轴)反向旋转,两根轴上的偏心块产生的离心力,在垂直于筛面的方向上相互叠加,在平行于筛面的方
向上相互抵消。然后合成的作用力沿着一个固定的方向(通常与筛面成30°~60°夹角)往复运动。
这种运动方式赋予物料一个明确的方向性推力。物料不是被"抛"起来的,而是被一股斜向上的力量"推"着,沿着筛面做直线跳跃或滑行,从入料端向出料端定向移动。
二、直线筛擅长的核心领域
1. 含水物料的脱水与脱介
直线筛在含水物料处理方面的表现,是它区别于圆振筛的重要特征。对于含有大量游离水的物料——如洗煤厂的精煤、尾矿,或机制砂生产中的湿砂——直线筛能够同时完成"脱去多
余水分"和"筛分分级"两项任务。
其原理在于:直线筛的定向推送力较强,能够把粘湿物料"推"着往前走,不会像圆振筛那样因物料粘附而糊网。配合筛面上布置的高压喷淋冲洗装置,直线筛可以实现"三合一"效果:
冲走细泥→脱去水分→排出干净物料。在洗煤厂的脱介筛环节,直线筛承担着回收重介质磁铁矿粉的关键任务,介质回收率的高低直接影响洗煤成本。
2. 细粒物料的精确分级
对于粒度较细的物料(通常指10mm以下,甚至1mm以下的细粉),直线筛的分级能力较为突出。细粒物料在圆振筛上容易因为"过度抛掷"而飘散,透筛效率受限。而直线筛的薄层
输送特性——物料在筛面上铺得较薄,细颗粒不需要跳得很高就能接触到筛面——使得细粒物料有更多机会与筛孔接触并穿过。
此外,直线筛在处理含有纤维状或片状颗粒的物料时有一定优势。定向推力能让这些不规则颗粒"顺向"排列通过,减少卡孔概率。
3. 对安装空间有局限的场景
直线筛通常以水平或小倾角(0°~10°)安装,整机高度较低。对于厂房高度受限、不能架设高倾角设备的车间,直线筛提供了更为可行的安装方案。同时它的运动部件相对集中,
占地面积也比同处理量的圆振筛要小一些。
4. 需要与其他设备紧密配合的产线
由于直线筛的出料方向明确、轨迹稳定,它更容易与上下游的皮带输送机、包装机、反应釜等设备实现"直线对接"。在一些自动化程度较高的化工、食品产线上,直线筛的这种
"可预判的物料流向"有利于产线布局的紧凑化和物料流转的顺畅化。
三、直线筛的筛分特点
特点一:物料输送方向明确,前进速度可控
直线筛给物料的力是定向的,物料从入料端到出料端的路径几乎是直线。这意味着物料在筛面上的停留时间相对固定,可以通过调整激振力大小和筛面倾角来精确控制物料的推进
速度。对于需要控制筛分时间的工艺环节——比如要求物料在筛面上完成特定次数的"翻动"后再排出——直线筛提供了更宽的可调范围。
特点二:薄层筛分,适合高精度要求
直线筛的料层厚度通常较薄,这是由它的运动方式决定的。物料被"推"着走,而不是"抛"起来再落下,因此不会在筛面上形成过厚的堆积层。薄层意味着每个颗粒接触筛面的机会
更均等,对于需要严格按粒度分级的场景,直线筛的筛分精度可以达到较高水平。
但需要注意的是,薄层筛分也意味着单位时间内通过筛面的物料总量有一定限度——这正是直线筛单机处理量通常小于同规格圆振筛的原因。
特点三:筛面磨损具有方向性
直线筛的物料沿固定方向运动,筛网的磨损也呈现出明确的方向性。入料端承受的冲击和摩擦强于出料端,筛网表面的磨损纹路沿着物料运动方向延伸。这一特点使得直线筛的
筛网更换可以通过"掉头使用"来延长寿命——将磨损较轻的出料端调换到入料端,实现更均衡的消耗。
特点四:透筛过程以"直接穿过"为主
在直线筛上,物料颗粒透筛的方式相对直接。颗粒在定向推力的作用下向前移动,当移动到孔径匹配的位置时,在重力作用下直接落入筛下。相比于圆振筛那种"抛起→空中分层
→落地穿透"的复杂过程,直线筛的透筛更接近于"边移动边下落"的连续过程。这使得直线筛在处理那些不需要"充分打散"就能透筛的物料时,能耗更低、效率更稳定。
特点五:对给料均匀性的要求较高
直线筛的这一特点容易被忽视。由于物料基本靠激振力推送,缺乏圆振筛那种"抛掷再分布"的自我调整能力,直线筛对入料口料流的均匀性要求更高。如果物料集中落在筛面的
一侧,这一侧就会过载,另一侧则闲置,整体筛分效率会明显下降。因此直线筛通常需要配合较好的给料装置(如振动给料机或带布料板的溜槽)来保证入料在筛面宽度上均匀
分布。
四、直线筛的选型参照
以下场景更适合考虑直线筛:
物料含水率较高(通常超过6%),需要同时完成脱水和筛分
物料中含有一定量的粘土或细泥,需要通过冲洗去除
筛分粒度较细,主要在10mm以下,甚至1mm以下
安装空间高度受限,无法安装大倾角设备
产线需要物料的流向明确、可预测,便于上下游设备衔接
而以下场景则需要谨慎考虑直线筛:
进料粒度大于50mm,物料对筛框冲击较大
物料干燥松散,且单机要求处理量很大
物料中含有大量长条形或扁平状颗粒,容易在定向推送中"卡"在筛孔里
物料粘性极强(如某些化工原料),需要强烈的抛掷力来打散团聚体
五、一个实用的现场检查清单
如果你正在考虑为产线选择直线筛,建议先确认以下事项:
物料的表面水分实测值是多少?如果低于3%,直线筛的脱水优势无法发挥,反而会因为"推得太快"而损失精度。
进料中大于筛孔尺寸3倍的粗颗粒占比有多少?粗颗粒过多会加速筛网磨损,且直线筛更换筛网比圆振筛更频繁,这部分维护成本需要提前计入。
现场是否有稳定的冲洗水源和废水处理设施?直线筛的湿法优势需要水源配合,如果没有,则只能发挥其干法筛分功能,适用范围会收窄。
下游设备是否对物料水分有明确要求?直线筛脱水后的物料含水率通常在10%~15%之间,如果下游要求更低的含水率,还需要增加脱水设备。
操作人员是否具备调整激振力夹角和检查同步齿轮的经验?直线筛的双轴同步要求比圆振筛的单轴复杂,维护人员的技能水平会直接影响设备的使用寿命。
直线筛不是万能的,但在脱水脱介、细粒分级、空间受限这些具体场景中,它确实提供了其他筛分设备难以替代的解决方案。选型的关键,在于认清自己的物料特性和工艺需求,
然后找到那个"刚好合适"的设备类型。