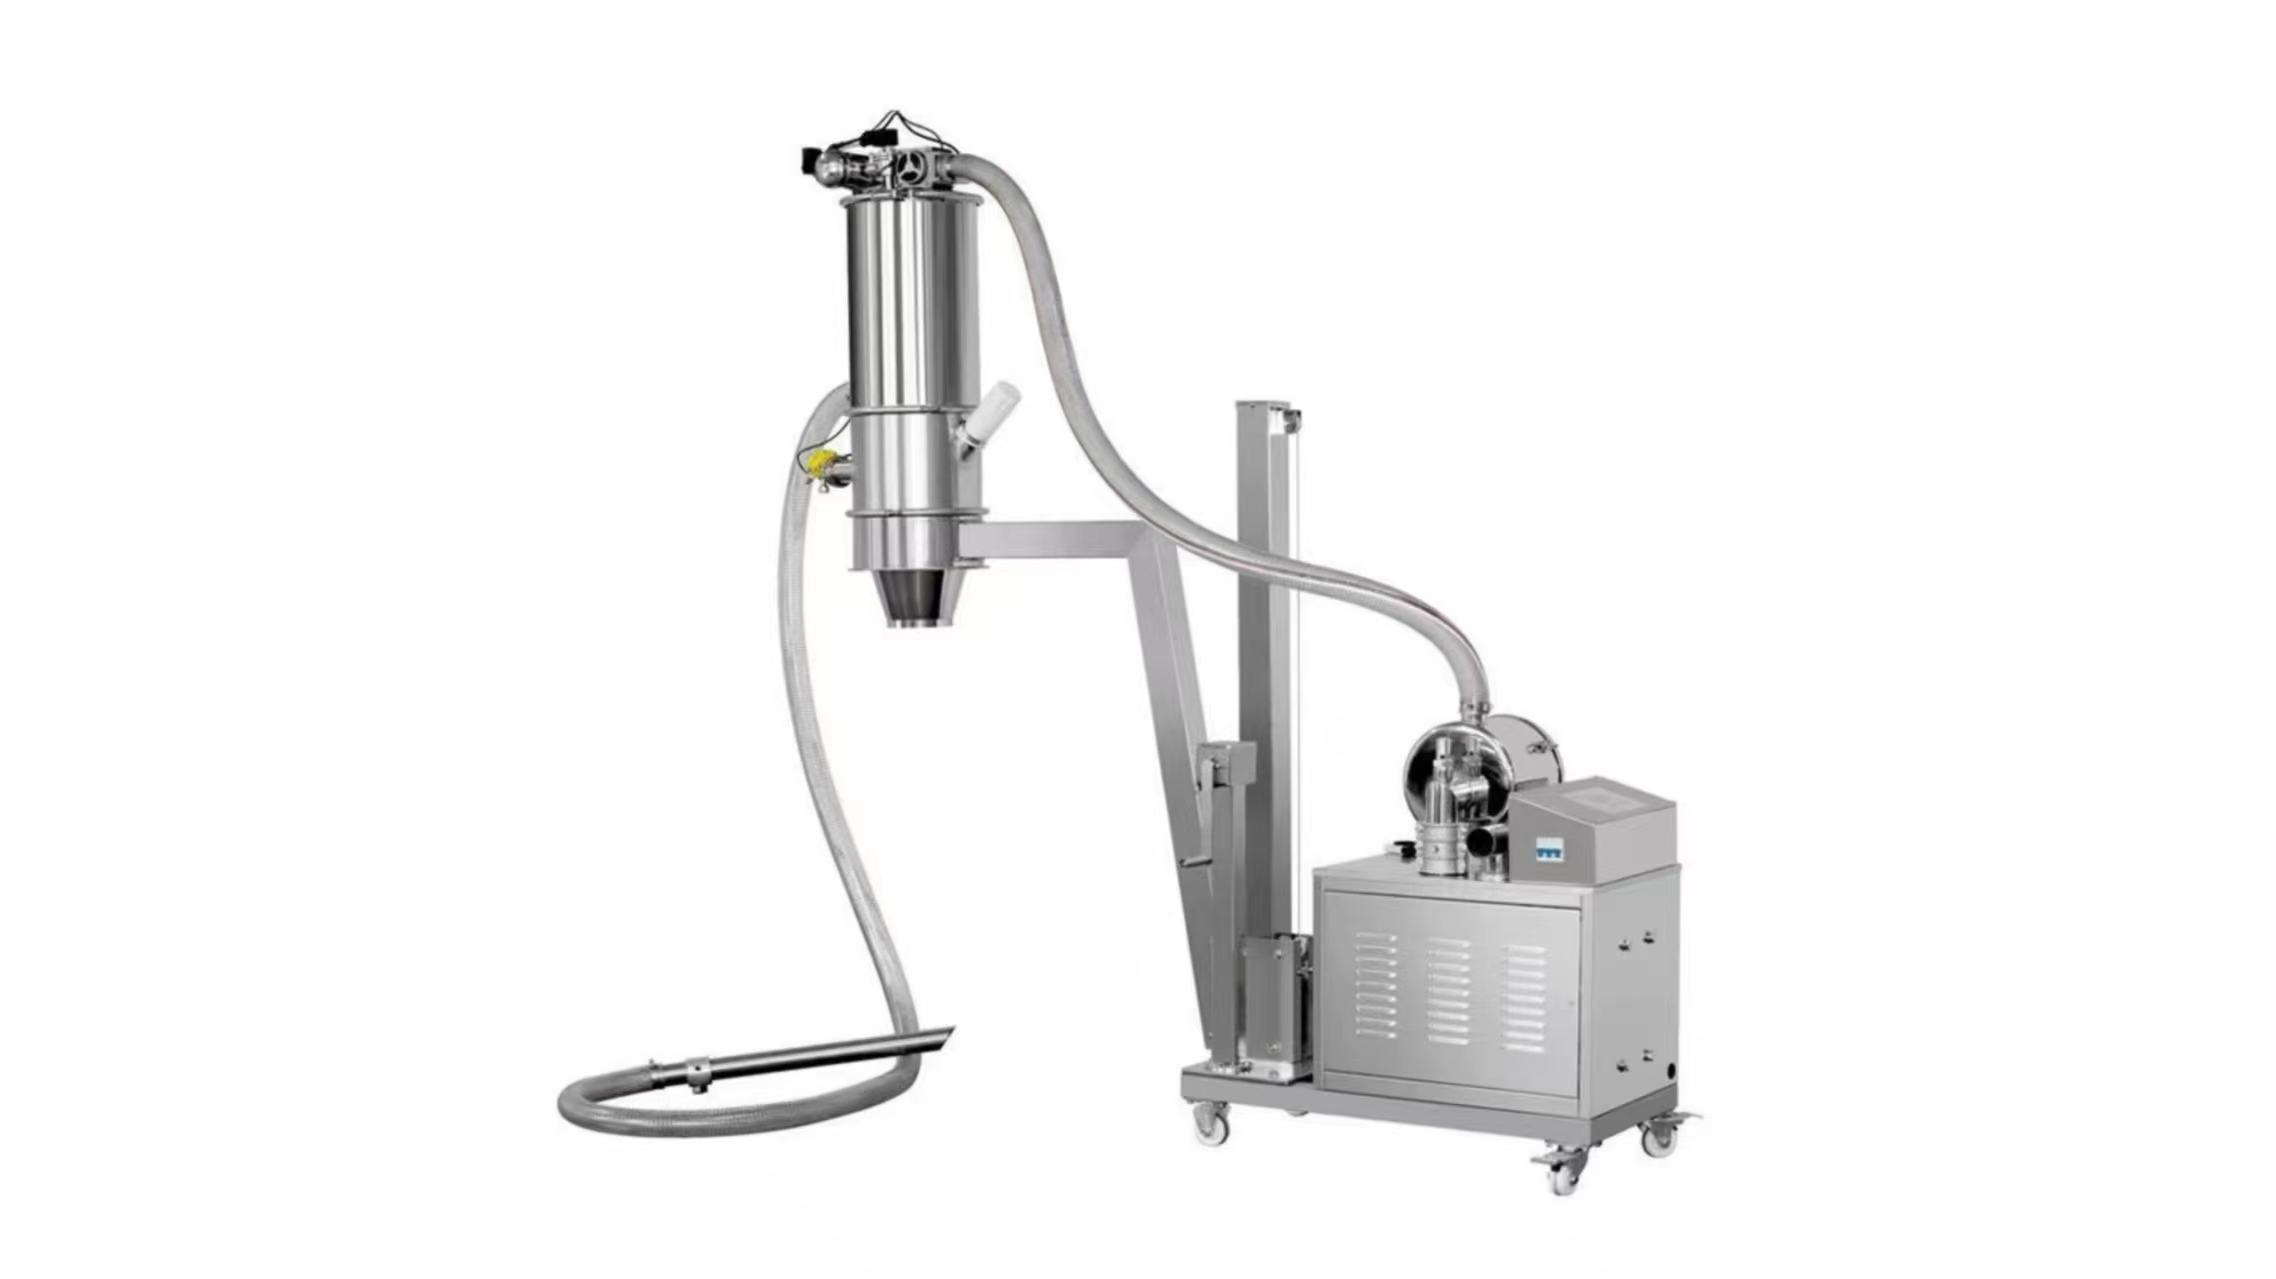
真空上料机的选型是一项涉及流体力学、粉体技术与现场工况的系统工程,其要点在于建立气固两相流的动态平衡,而非单纯匹配功率与产量。选型时宜从物料本性出发,沿着气流路
径逐段核算,方能避开后期运行中频繁出现的堵管、破损或产能不足等问题。
选型的起始点在于物料的物理特性。物料的堆积密度决定了悬浮所需的能量,而颗粒的形状与粒径则直接影响了管内的起始风速。对于粒径均匀、流动性良好的球状颗粒,维持其悬浮
所需的风速相对较低;而对于不规则片状或长径比较大的物料,则需要更高的风速来克服其在管道底部的翻滚阻力。此外,物料对水分的敏感性也不可忽视,吸湿性强的粉末在输送过
程中容易因静电或潮气附着于管壁,这会逐渐缩小有效流通截面,因此选型时宜为这类物料预留更大的风速调节余量,并将管道内壁的光洁度纳入考量。
确定物料基础属性后,需要着手计算输送管径与操作风速。管径的选择依据在于小时输送量与物料质量浓度(即料气比)的反算,而非设备接口尺寸。工程上常取料气比在5至15之间,
轻质粉料可取较高值以提升效率,重质颗粒则取较低值以保证运行的平稳性。管径过大时,风速难以达到物料的沉降速度,颗粒会沉积于管底形成移动料床,继而导致堵塞;管径过小
时,风速急剧上升,虽然避免了沉降,却会加速管道弯头的磨损,并可能对脆性物料造成过度破碎。合理的做法是计算输送起始点与终点的风速差,确保末端风速不低于起始风速的
八成,以此平衡整个输送过程中的压力分布。
真空源的选择是设备的心脏所在,不同工况宜匹配不同型式的动力装置。漩涡气泵提供的真空度通常维持在负30至负50千帕区间,适用于距离较短、管路简单的单机上料场景,其
结构紧凑,但运行时产生的噪音偏高,且真空度随流量衰减较快。罗茨真空泵能够提供负50至负80千帕的稳定真空度,是中等距离及较长距离输送的常用选择,它的转子间隙精密,
对进气洁净度有较高要求,因此前端需配置高效的重力沉降或旋风分离装置,防止粗颗粒或异物进入泵腔造成损伤。文丘里喷射器利用压缩空气产生负压,结构简单且无运动部件,
适合在防爆等级要求较高的医药或化工洁净区域内使用,但其能耗水平显著高于电动真空泵,运营成本较高,只宜在小流量或间歇性供料的场景中采用。
过滤与反吹系统是保障真空上料机持续运行的关节部位,它的选型重点在于过滤面积与脉冲清灰的匹配。过滤面积需要根据处理风量核算,单位面积允许通过的风量不宜过高,
否则细微粉尘会迅速嵌入滤芯表面形成致密的粉饼层,导致系统阻力在短时间内大幅攀升。适当的做法是为滤芯配置足够的气包容积与脉冲阀口径,确保反吹时能释放出持续有力的
高压气流。反吹压力与脉冲宽度的设定需根据粉尘特性调整,对于粘性大的物料,缩短脉冲间隔、增大喷吹力度有助于及时剥离附着物;而对于超细粉体,则需避免过强的反吹破坏
滤芯表面的原始粉饼层,因这层粉饼反而能起到精细过滤的作用。
管路布局中的弯头与垂直段所引起的局部阻力往往超越实际输送距离的沿程阻力。每一个90度弯头所带来的当量阻力,大致相当于数米至数十米的水平管道阻力。选型时,需在
计算总压降时将这些局部阻力充分计入,并根据弯头的数量适当提高真空泵的额定负压储备。弯头的曲率半径宜取管道直径的六至十倍,曲率半径过小会显著增加物料对管壁的撞击
磨损,同时产生剧烈的涡流消耗能量。对于磨损性强的物料,在弯头处增设陶瓷内衬或厚壁耐磨材料,可以延长设备检修周期,避免因局部磨穿而导致的系统停机。
现场进料口的补气平衡也值得关注。真空上料机依靠吸嘴处吸入的大量空气携带动物料,若吸嘴的进风面积不足,或料仓下料处的密封性不好导致额外漏风,系统原有的风量平衡
会被打破。一方面,真空泵可能因吸气不畅而过热;另一方面,物料在吸嘴处会形成密集的料栓,无法顺利启动输送。因此,在选型收尾阶段,宜根据真空泵的额定抽气量,核算
吸嘴处的有效补气截面积,并调节吸嘴周围的辅助进气阀门,使初始混合段的气固比处于合理范围。
选型流程的末端环节是对系统压降进行整体复核。将垂直提升高度、水平输送长度、弯头当量长度以及滤芯初始阻力和后期脏污阻力汇总,得出系统的总阻力曲线。真空泵的工作
点需要落在这条曲线的安全区间内,并且留出应对滤芯逐步堵塞的余量。若计算所得的总压降接近真空泵的极限真空度,系统的运行窗口将过于狭窄,任何微小的工况波动都可能
导致输送中断。此时宜选用大一规格的真空泵或增设管路中间补气点,以此拓宽系统的稳定工作范围。通过上述各环节的逐项推敲与核算,所选用的真空上料机才能在实际生产中
实现物料输送的连续与均衡。