在筛分现场,有一种状况比堵网更让人头疼:明明筛网完好无损,筛面倾角也调过,可细粉就是像长了翅膀一样往粗料堆里钻,或者干脆从设备缝隙里飘散出来,搞得车间里粉尘弥漫,
成品率莫名其妙掉了好几个百分点。很多老技工会说这是“振动频率没配对”,但实际上,频率只是表象。把您的那堆成品料“吹跑”的,是一股看不见的手——筛机内部的空气流动,
也就是我们常说的“风路”。如果风路是紊乱的,那么再多振动参数都找补不回来。
要搞清跑料的问题,得先弄明白这股“妖风”是怎么来的。当物料通过进料口从高处下落到筛面时,物料颗粒会夹带着大量空气一同下落,这部分空气在狭小的进料箱内受到挤压,会
形成一股冲击气流。这股气流撞到筛面后,会向四周反弹逃逸。如果它的逃逸路径正好经过筛网的有效筛分区域,那么这股气流就会像一张倒着吹的鼓风机,把本该穿过网孔的细颗粒
重新吹回到筛面上方,甚至吹进粗料排出口。这就是为什么有时您会看到筛上物里混进了明显不该出现的细粉,那不是筛孔大了,而是被风“托举着”没掉下去。
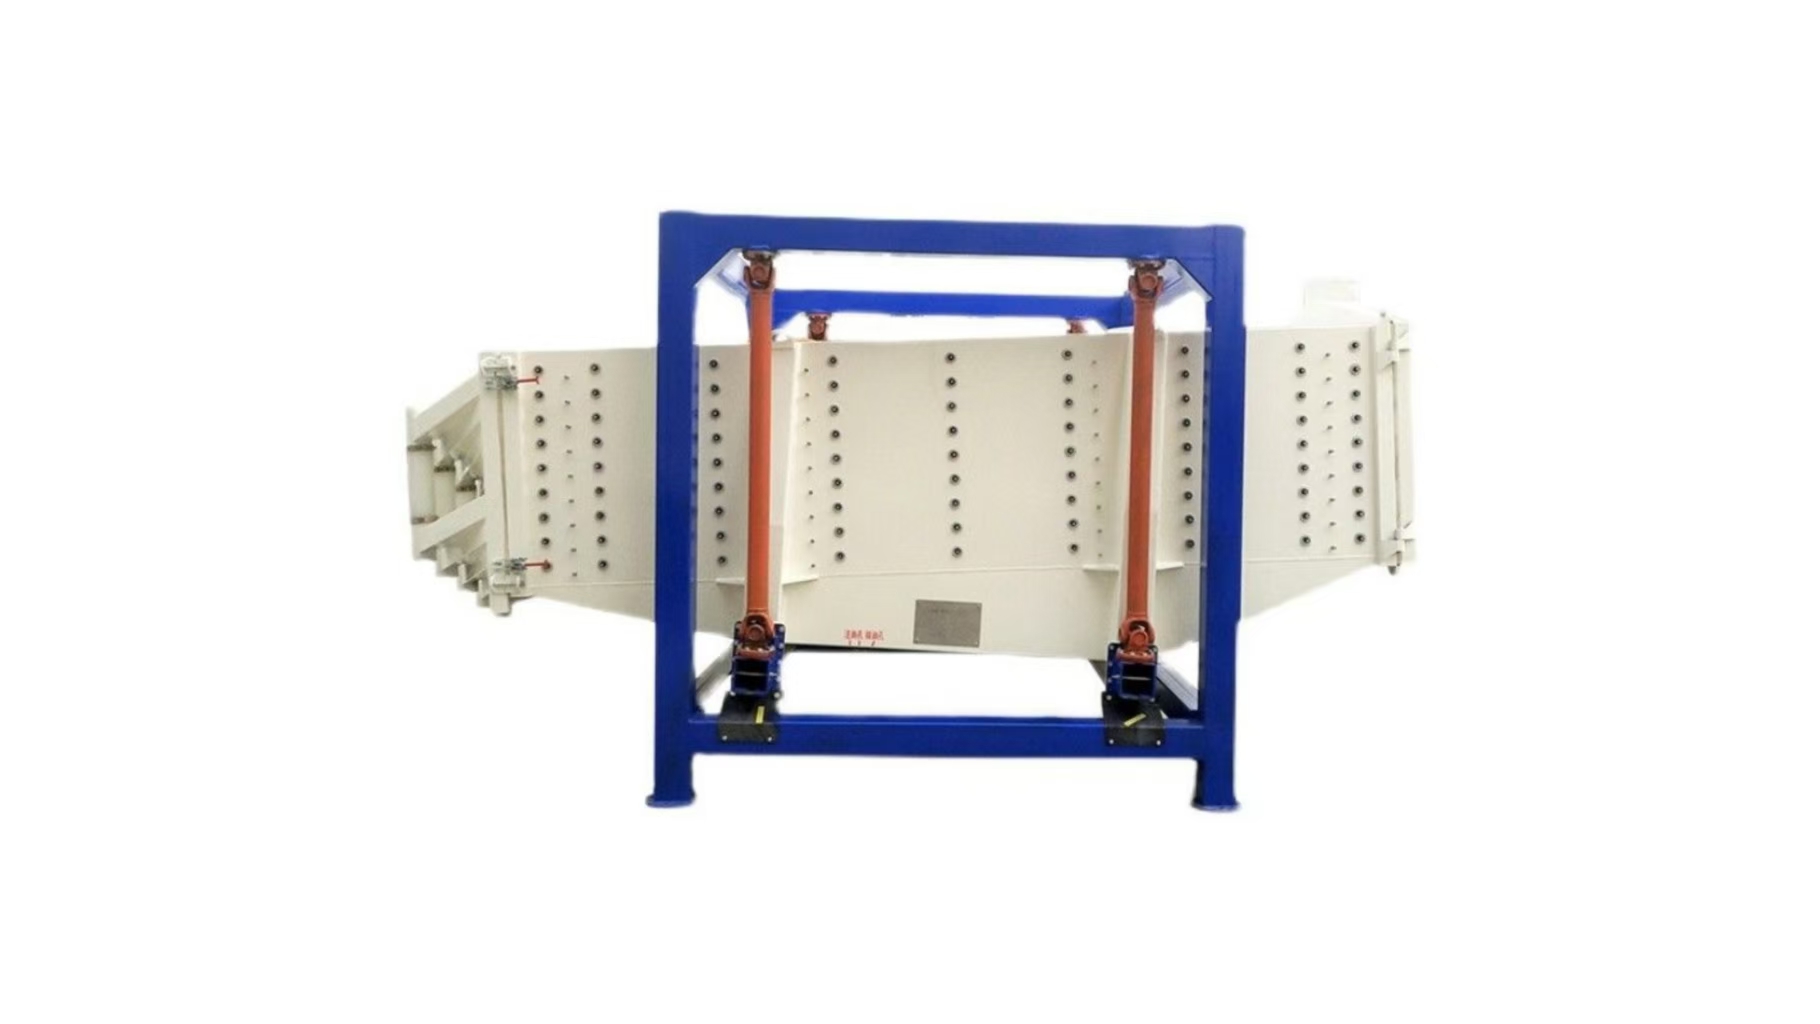
针对这个问题,行业内有一套成熟的“风路疏导”方案,核心思路不是“堵”,而是“疏”。合格的进料箱内部,必须设置一组角度可调的导流板,业内也叫“泄压阶梯板”。这组
板子像一组错落的滑梯,物料落在第 一 级板上先缓冲一下,释放一部分夹杂的空气,再落到第二级板,逐级减速。经过3到4级缓冲后,物料落到筛面上的速度已经大幅降低,同时
大部分被压进的空气也在缓冲过程中从进料箱顶部的泄压口排走了。泄压口通常会连接一个除尘管道,利用除尘系统的负压将这股含尘气流抽走,而不是任由它在筛箱内部横冲直撞。
光疏导进料口还不够,筛箱自身的密封结构也直接关系到风路的走向。常见的毛病是筛箱上盖板与筛框之间的密封条老化或安装不到位,导致缝隙存在。当筛箱内部的空气被振动
激起时,会从这些缝隙往外喷射,同时将细粉一并带出。更隐蔽的问题是观察窗或检修门的卡扣,如果卡扣数量不够或者锁紧力不足,运行中会被内部气压顶起一条缝隙,肉眼看不出
,但细粉会从这个狭缝持续漏出。解决这个问题的办法是采用两道密封结构——一道是内侧的迷宫式挡尘沿,阻挡粉尘直接接触缝隙;另一道是外侧的硅胶或聚氨酯密封条,负责末尾
一道屏障。此外,将检修门的卡扣数量增加,并采用多点同步压紧机构,能确保门盖周边各处压力均匀,不会出现某一角翘起的状况。
然后是关于出料口的风路控制,这里也存在一个常见的盲区。下游的接料皮带或料仓往往是封闭或半封闭的,如果内部没有卸压通道,筛机排出的物料连同空气一起涌入,会导致出料
口内部形成正压。这股正压会反向顶住筛面上的物料,让物料出料不畅,甚至倒灌回筛面。因此,给每一个出料口配置透气平衡管是有价值的做法,这根管子连接除尘系统,始终保持
出料口内部为微负压状态。这样既保证了物料顺畅流出,又不会因为内部憋气而产生反吹效应。不少现场在增加了这一设计后,出料端的细粉跑料比例明显下降。
给现场管理者一个简单的诊断方法:拿一张薄纸巾,在设备运行状态下,贴近进料箱的缝隙、检修门的边缘、出料口与皮带的连接处。如果纸巾被吸住或有规律地被吹动,说明该处
存在明显的风压异常,那跑料源大概率就在这里。找到源点后,再对症下药——是补密封条、调整导流板倾角还是增加泄压管道,就一目了然了。