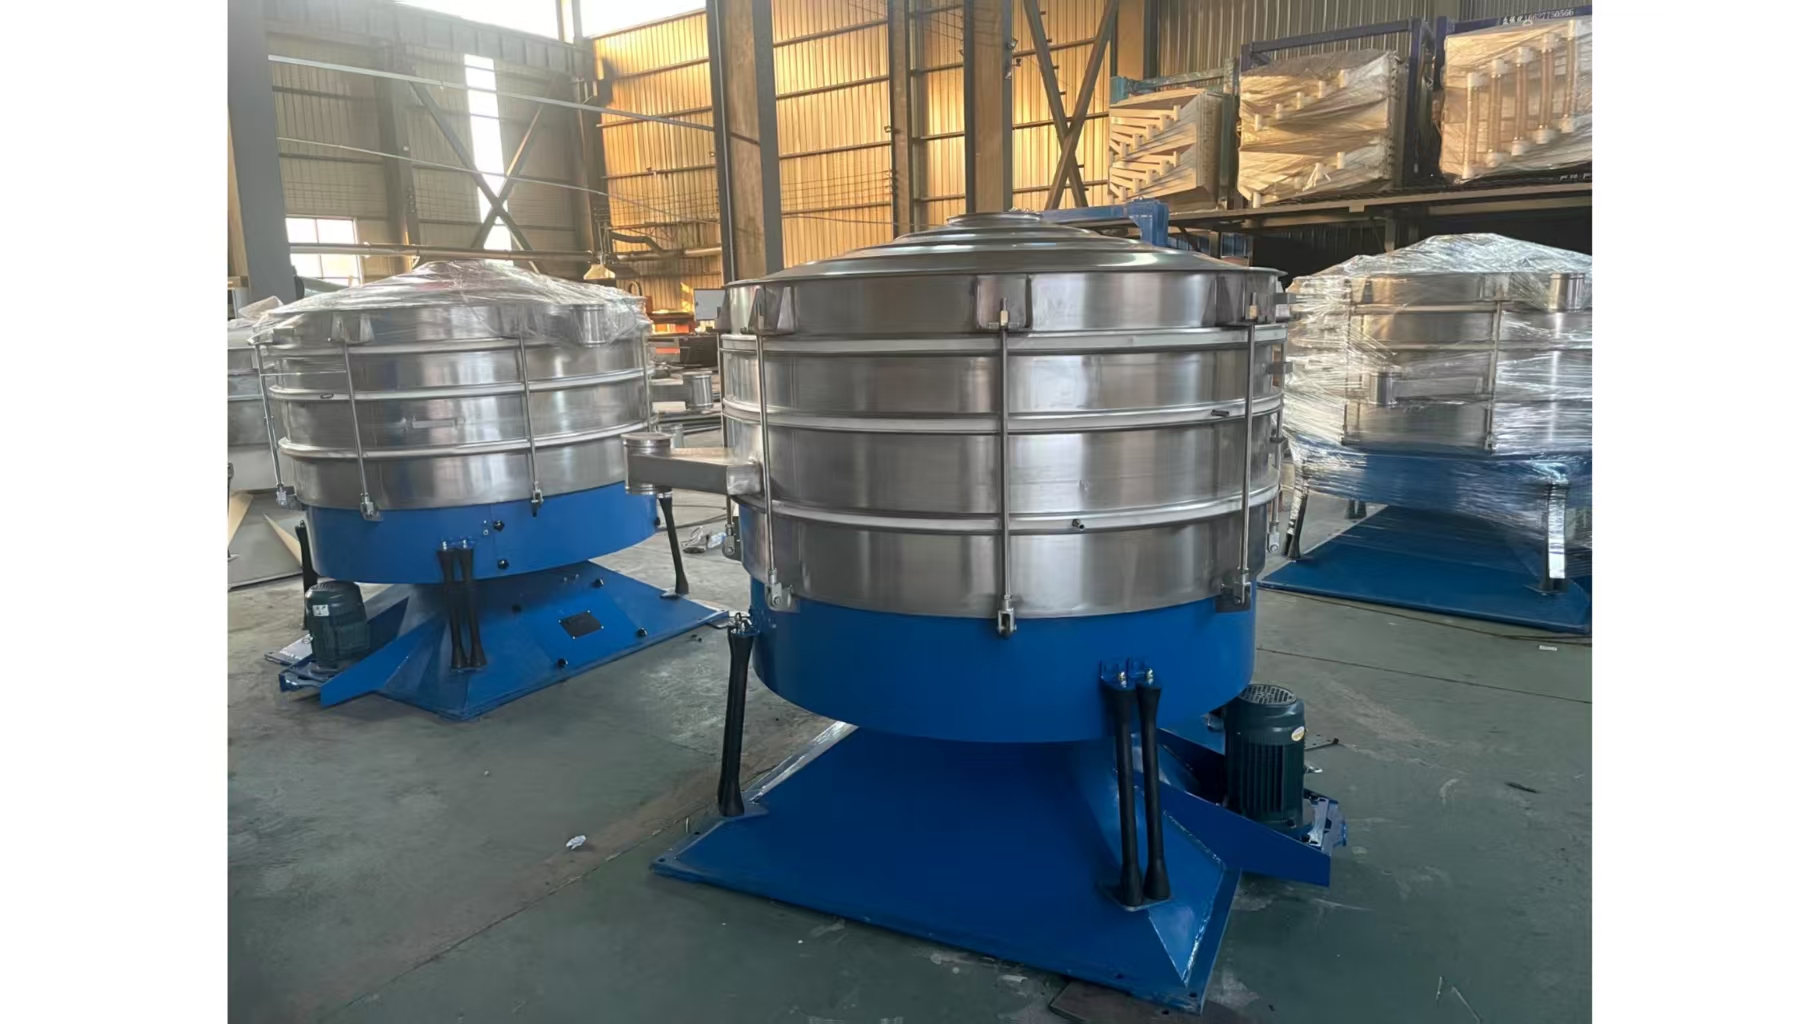
很多用户购入圆形摇摆筛后,发现设备运行平稳、噪音低,但产量或精度总差那么一口气。筛机本身没有问题,问题往往出在两个被人忽视的“隐形调节钮”——径向角与切向角。
这两个角度,相当于汽车变速箱的“挡位”。挡位匹配得当,小排量也能爆发充沛动力;挡位错配,大排量也显得乏力。摇摆筛的径向角与切向角,直接决定了物料在筛面上的运动
轨迹和停留时间,进而影响透筛率与筛分效率。今天,我们就将这两个参数的调节逻辑彻底讲透。
一、先搞懂两个角到底是什么
圆形摇摆筛的筛箱底部装有两组配重块——上配重与下配重。这两组配重之间的相位夹角,就是我们要讨论的“径向角”与“切向角”的源头。
径向角(物料向外扩散的力量):由上下配重的相对位置决定。径向角偏大时,物料从筛面中心向边缘甩出的速度加快,扩散能力强。
切向角(物料绕圈旋转的力量):由配重块自身的偏心质量产生。切向角偏大时,物料沿筛面做圆周运动的惯性增强,绕圈路径更长。
简单理解:径向角负责“把物料摊开”,切向角负责“让物料多绕几圈”。两者此消彼长,共同决定了物料在筛面上的“行走姿态”。
二、径向角偏大的效果——适合粗筛与高产场景
当您将上下配重的夹角调大(通常指夹角大于45°),径向角占据主导地位。
物料表现:
物料从中心给料盘落下后,迅速呈放射状向外扩散,在筛面上铺开的面积大、料层薄。颗粒还没来得及做多次圆周运动,就已经抵达筛网边缘并排出。
适用工况:
目的是去除少量大颗粒杂质(如保护筛、安全检查筛),对分级精度要求不高。
物料本身流动性优良(如干燥的球形颗粒),容易透筛,不需要长时间接触筛面。
追求单位时间通过量,希望设备处理能力处于较高水平。
调节技巧:
每次以5度为单位增大径向角,观察筛上物(尾料)中成品颗粒的含量。当尾料中开始出现较多合格颗粒时,说明径向角已偏大,需要回调。
三、切向角偏大的效果——适合精细分级与高精度场景
当您将上下配重的夹角调小(通常指夹角小于30°),切向角占据主导地位。
物料表现:
物料从中心落下后,没有急于向外扩散,而是在筛面上做较完整的螺旋形环绕运动,绕圈圈数多、路径长。细颗粒有充分的机会接触筛网并透筛,粗颗粒则在多次绕圈后被逐步
推向边缘排出。
适用工况:
目的是精细分级(如将物料分成多个粒径区间),对筛下物的纯度要求高。
物料属于难筛类型(如片状、纤维状或略带粘性),需要足够的筛分时间来增加透筛概率。
设备配置了多层筛网(如3层以上),需要每层物料都有充足的绕圈行程来完成分级。
调节技巧:
切向角增大后,筛上物的排出速度会变慢。如果发现物料在筛面上堆积过厚,甚至出现“转不动”的现象,说明切向角已偏大,物料尚未完成分级就被堵在筛面上,此时需要
回调减小切向角。
四、两个角的“联动逻辑”——从失衡到平衡
调节摇摆筛,本质上是在径向角与切向角之间寻找一种动态平衡。下面列举两种典型的“失衡状态”及其修正方法:
失衡现象 根因分析 修正方向
物料集中在筛面中央,边缘无料 径向角过小,扩散力不足 增大上下配重夹角,提升径向角
物料一到边缘就“砸”下去,不走圈 切向角过小,旋转惯性不够 减小上下配重夹角,提升切向角
物料走了两三圈就排出,细粉透筛不净 径向角偏大,物料行程太短 适当减小径向角,延长绕圈路径
物料层厚得像“粥”,流动缓慢 切向角偏大,推进速度太慢 适当减小切向角,让物料加快外排
真正的“黄金参数”,不是某一个固定数值,而是让物料在筛面上呈现“薄层均匀铺展、螺旋缓慢推进、细粉充分透筛”的流动状态。观察筛面物料分布:如果能看到物料
从中心呈螺旋形向外扩散,且每一圈都有物料不断翻动、细粉持续下落,说明两个角度的配合处于较理想的区间。
五、实操建议——用“三步法”找到设备的适宜参数
每台摇摆筛处理的物料不同,没有一组通用的角度数值可以套用。建议按照以下步骤,为自己的物料定制参数:
第 一 步:设置基准值
将上下配重夹角设为出厂推荐的中间值(通常在30°~40°之间),开机运行15分钟,待物料稳定后观察筛面分布情况。
第 二 步:单变量微调
保持切向角不变,每次以5度为单位调整径向角,记录三组数据:透筛率(产量)、筛下物纯度(精度)、筛上物中合格品占比。找出透筛率与精度都较为理想的区间。
第 三 步:确认组合效果
在径向角确定的基础上,微调切向角(同样以5度为单位),观察物料绕圈圈数和排出速度的变化。经过2~3轮交叉验证,即可锁定一组当前物料与筛网目数的参数组合。
一个值得关注的细节: 更换筛网目数或变更物料品种后,原有的角度组合可能需要重新校准。建议每次更换品种时,至少做一次快速的“目视验证”——观察筛面物料
铺展状态是否与之前一致。
六、一个常被忽视的因素——转速的影响
径向角与切向角的调节效果,与摇摆筛的转速存在联动关系。转速升高时,物料离心力增大,切向角的效果会被放大;转速降低时,径向角的扩散力相对减弱。
因此,调节角度的同时,可以同步关注转速的变化:
如果物料在筛面上“转圈太多、排出太慢”,除了减小切向角之外,也可以尝试微幅提高转速,利用离心力加快物料外排。
如果物料“一甩就没了、精度不达标”,除了增大切向角之外,也可以尝试微幅降低转速,让物料走得更稳、绕圈更充分。
转速与两个角的配合,相当于给设备增加了第三个调节维度。熟练运用这三者的联动关系,可以让摇摆筛在不同工况下都展现出接近设计预期的性能表现。
个人建议
调节径向角与切向角,没有标准答案。设备运到车间后,花上一个下午的时间,拿真实的物料做几组梯度试验,用数据记录下每个角度对应的筛分效果。这份试验记录,
比任何厂家的出厂参数都更有价值。
一台摇摆筛的性能天花板很高,但它不会自动站在天花板上——需要您通过精准的角度调试,把它的潜力一点一点“拽”出来。径向角与切向角的配合,正是那把开启
潜力之门的钥匙。